Cos'è lo stampaggio a iniezione?
Lo stampaggio a iniezione è un processo di produzione di componenti che utilizza uno stampo in cui il materiale fuso viene iniettato ad altissima pressione. La plastica fusa assume le forme o le sagome ricavate nello stampo e le mantiene dopo il raffreddamento o la polimerizzazione. Lo stampaggio a iniezione è applicabile a molti materiali, tra cui termoplastici, termoindurenti ed elastomeri.
Le macchine per stampaggio a iniezione utilizzano stampi chiusi. Ciò significa che lo stampo è già chiuso durante il processo di iniezione. Il risultato è che lo stampaggio a iniezione può produrre pezzi più complessi e precisi. Il processo comporta anche meno sprechi di materiale.

Un singolo stampo a iniezione di plastica può produrre migliaia o milioni di pezzi utilizzando questo processo produttivo. L'elevato costo iniziale dello stampaggio a iniezione deriva dalla complessità degli utensili, a differenza dei metodi di produzione più semplici.
Il processo di stampaggio ad iniezione

Esistono diverse varianti del processo di stampaggio a iniezione . Tuttavia, tutti questi processi seguono in genere fasi simili, guidate dalla progettazione delle macchine per lo stampaggio a iniezione.
Le macchine per lo stampaggio a iniezione hanno tre sezioni chiave. Questi sono:
- L'unità di iniezione
- La muffa
- L'unità di bloccaggio
Come suggerisce il nome, l'unità di iniezione è ciò che spinge il materiale fuso nello stampo . Tuttavia, è composta anche da parti che alimentano e fondono il materiale, che di solito è costituito da granuli di plastica.

Lo stampo è costituito da due o più parti sulle quali è stata ricavata, tramite lavorazione meccanica, la forma del pezzo da produrre. Il materiale viene iniettato nello stampo, dove il pezzo si forma e si solidifica prima di essere estratto.
Il dispositivo di chiusura apre e chiude lo stampo a intervalli regolari . Il dispositivo si chiude per avviare l'iniezione del materiale e la formazione del pezzo, e si apre quando il pezzo è pronto per essere estratto.
Il processo di stampaggio può essere riassunto nei passaggi seguenti.
Passaggio 1: creazione dello stampo
Gli stampi utilizzati per lo stampaggio a iniezione possono essere relativamente semplici o molto complessi, a seconda del pezzo finale. Uno stampo a iniezione per materie plastiche potrebbe essere costituito semplicemente da una cavità e un nucleo. Può anche essere piuttosto complesso e richiedere l'utilizzo di inserti, camme laterali e altri elementi.

Lo stampo deve essere progettato e lavorato su un materiale adatto prima che inizi la produzione vera e propria.
Passaggio 2: chiusura dello stampo
Lo stampaggio a iniezione utilizza uno stampo chiuso. Ciò significa che lo stampo deve essere chiuso prima dell'introduzione del materiale. L'unità di chiusura chiude le due metà dello stampo, creando una tenuta ermetica.
Passaggio 3: alimentazione del materiale
Una volta selezionato un materiale idoneo, questo viene inserito nella tramoggia dell'unità di iniezione. Può essere miscelato con additivi appropriati, tra cui coloranti, fibre, plastificanti , agenti espandenti e lubrificanti.
Oltre alla tramoggia, l'unità di iniezione è dotata anche di una vite a movimento alternato all'interno di un cilindro riscaldato. I materiali vengono miscelati e alimentati in avanti dalla vite. Vengono fusi dal calore e dalla pressione all'interno del cilindro.
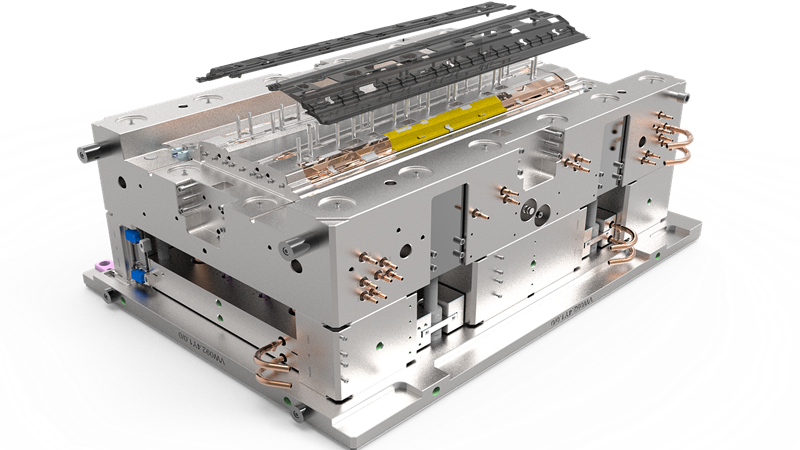
Le dimensioni della vite e del cilindro sono progettate per aumentare la pressione del materiale fuso al livello richiesto prima dell'iniezione.
Passaggio 4: iniezione del materiale
Dall'unità di iniezione, la plastica fusa viene iniettata nello stampo attraverso un sistema composto da un canale di colata, dei condotti e dei punti di iniezione.
Si tratta di una serie di canali e aperture che convogliano il materiale nella cavità dello stampo.
Passaggio 5: raffreddamento o stagionatura
Una volta iniettato nello stampo, il materiale viene mantenuto in posizione per un certo periodo di tempo. Questo permette al materiale di raffreddarsi o indurirsi a sufficienza. Di conseguenza, la plastica si solidifica. È possibile utilizzare delle linee di raffreddamento per accelerare il processo di solidificazione dei pezzi.
Passaggio 6: apertura dello stampo

Una volta che i pezzi sono solidi, lo stampo viene aperto dall'unità di chiusura.
Passaggio 7: espulsione della parte
Durante questa fase, il pezzo finito viene rimosso dallo stampo. Questo processo può essere automatico o manuale. Per rimuovere alcuni pezzi potrebbero essere necessari dei perni di espulsione. Una buona velocità di espulsione è importante per mantenere bassi i tempi di ciclo. Ciò è facilitato da una buona progettazione dello stampo.
Passaggio 8: post-elaborazione (facoltativo)
Alcuni componenti richiederanno lavorazioni aggiuntive prima di essere pronti all'uso. Queste potrebbero essere semplici come la rimozione del materiale in eccesso o l'incisione laser di alcuni dettagli sul componente. La post-lavorazione è una fase fondamentale nella produzione di molti componenti stampati a iniezione.

Tipi di stampaggio ad iniezione
Quando si parla di stampaggio a iniezione, la maggior parte delle persone pensa allo stampaggio a iniezione di materiali termoplastici. Tuttavia, si tratta solo di uno dei 7 tipi di questo processo produttivo.
Queste sette varianti del processo di stampaggio a iniezione hanno reso possibile lavorare con più materiali e creare nuove tipologie di prodotti.
Stampaggio ad iniezione di materiali termoplastici
Lo stampaggio a iniezione di materiali termoplastici è la forma più comune di questo processo produttivo. Questa tecnica di stampaggio a iniezione viene utilizzata nella produzione di un'ampia gamma di prodotti, dalle posate ai tappi per bottiglie, dai tasti delle tastiere alle attrezzature sportive.
In questo processo, il materiale è un elastomero termoplastico che fonde quando riscaldato e solidifica quando raffreddato. Il termoplastico viene fuso nell'unità di iniezione e forzato nello stampo dove si raffredda, mantenendo la forma stampata.

Esistono molti materiali termoplastici utilizzabili per questo processo, tra cui ABS, nylon, policarbonato , polipropilene , ecc.
Stampaggio ad iniezione di termoindurenti
Questo processo di stampaggio a iniezione sostituisce i materiali termoplastici con resine plastiche termoindurenti per realizzare i prodotti. I materiali termoindurenti si formano tramite reazioni chimiche irreversibili e non fondono quando riscaldati. Pomelli e manici per pentole in cucina sono alcuni esempi di prodotti realizzati con questo processo.
Il processo complessivo è simile a quello dello stampaggio dei materiali termoplastici, ma i cilindri delle unità di iniezione sono solitamente più corti.

Inoltre, i materiali utilizzati per stampare i componenti termoindurenti devono essere formulati specificamente per lo stampaggio a iniezione. I materiali devono essere stabili al di sotto di determinate temperature per evitare che si solidifichino all'interno del cilindro.
Stampaggio ad iniezione di gomma siliconica liquida (LSR).
Lo stampaggio a iniezione di gomma siliconica liquida è un processo di stampaggio a iniezione che prevede anche un processo di termoindurimento. Tuttavia, a differenza del processo precedente, un materiale di base e un catalizzatore, conservati separatamente, vengono prima miscelati e poi iniettati nello stampo. Segue la vulcanizzazione e il pezzo polimerizza assumendo la forma dello stampo.
Questa forma di stampaggio a iniezione produce tubi medicali , tappi per siringhe, guaine protettive per componenti elettronici e naselli per occhiali. La gomma siliconica è inoltre molto sicura e il processo viene utilizzato anche per realizzare ciucci per neonati.

Altri processi di stampaggio ad iniezione
Oltre ai tre precedenti, altri processi di stampaggio a iniezione che potrebbero interessarti sono:
- Microstampaggio ad iniezione: Utilizzato per lo stampaggio ad iniezione di parti molto piccole. Le parti prodotte possono pesare fino a 0.1 grammi, ad esempio gli ingranaggi degli orologi.
- Stampaggio ad iniezione multicomponente: Utilizzato per realizzare parti multimateriali o multicolori. Può combinare diversi materiali plastici colorati e può essere utilizzato per aggiungere una superficie morbida al tatto a una parte.
- Inserto modanatura: Il polimero termoplastico o termoindurente viene stampato su un componente che viene inserito prima della chiusura dello stampo. Gli inserti metallici sono comunemente utilizzati durante la produzione. parti in plastica con fili metallici.

- Stampaggio a iniezione in due fasi: Questa forma di stampaggio a iniezione viene utilizzata anche per produrre parti in plastica che combinano colori e materiali. Questo processo utilizza stampi speciali in cui due colpi di plastica fusa vengono introdotti in rapida successione.
Per saperne di più su questi processi di stampaggio, leggi questo articolo.
Materiali comuni per lo stampaggio a iniezione
Esistono oltre 25,000 tipi di materie plastiche che possono essere stampate a iniezione . Questi materiali possiedono un'ampia gamma di proprietà che li rendono adatti a un elenco di applicazioni in continua espansione.
elastomeri
Gli elastomeri sono polimeri che presentano un notevole grado di elasticità. Si tratta di materiali che possono essere compressi o allungati fino a diverse volte le loro dimensioni originali senza subire deformazioni permanenti.
I materiali classificati come elastomeri sono solitamente anche termoindurenti. Come affermato in precedenza, ciò significa che non possono essere fusi e riformati in forme diverse mediante raffreddamento.
I due elastomeri comunemente utilizzati nello stampaggio a iniezione sono la gomma siliconica liquida e la gomma naturale.
1. Gomma siliconica liquida
Questo elastomero termoindurente si forma combinando due componenti in una reazione catalizzata dal platino. Questo materiale possiede numerose proprietà preziose e viene utilizzato per la produzione di componenti per uso medicale, oltre che in molti prodotti di consumo.
Dal punto di vista chimico, la "struttura portante" di questo elastomero è costituita da catene di molecole di silossano.

Questo materiale viene iniettato tramite uno speciale processo chiamato stampaggio a iniezione di gomma siliconica liquida. Questo processo è specificamente progettato per miscelare i due componenti principali insieme ai pigmenti e a qualsiasi altro additivo necessario prima di essere iniettati nello stampo riscaldato.
Invece del raffreddamento, è la reazione chimica chiamata reticolazione che fa solidificare questo materiale.
L'LSR polimerizza piuttosto rapidamente e presenta un'eccellente resistenza allo strappo , al calore, all'olio e all'acqua. È inoltre molto durevole. L'LSR è disponibile in diverse qualità a seconda delle proprietà desiderate per il prodotto finale.

2. Gomma naturale
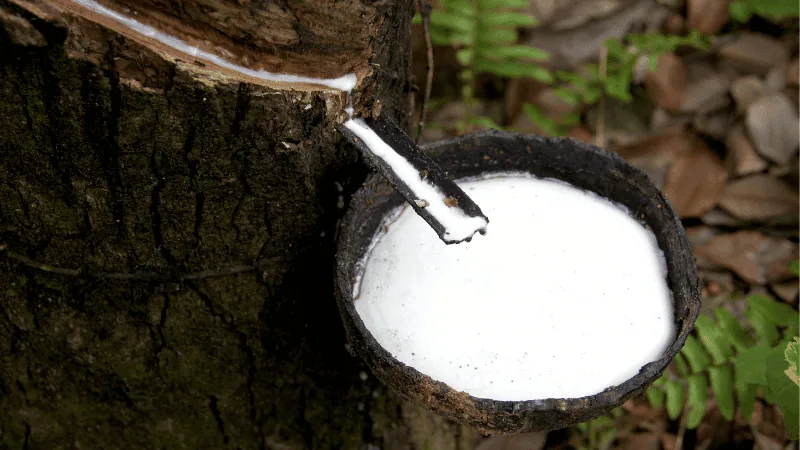
Le mescole di gomma naturale possono anche essere stampate ad iniezione. In queste situazioni la gomma subisce essenzialmente la vulcanizzazione all'interno dello stampo riscaldato.
Come per altri composti termoindurenti, lo stampaggio a iniezione della gomma naturale richiede un controllo accurato di numerosi parametri di processo, tra cui temperature e pressioni. Alcuni additivi possono inoltre aumentare i tempi di indurimento.
La gomma siliconica è preferibile alla gomma naturale per molte applicazioni. Tuttavia, la gomma naturale è ancora ampiamente utilizzata in applicazioni come la produzione di guarnizioni e sigilli.
Plastica
Il secondo gruppo di materiali stampati a iniezione è costituito dalle materie plastiche. Nello specifico, si tratta di termoplastici e termoindurenti . Le materie plastiche sono materiali che possono essere facilmente modellati in diverse forme e mantengono facilmente la nuova forma . A differenza degli elastomeri, è facile deformare in modo permanente un materiale plastico.
1. Materie plastiche termoindurenti
I materiali termoindurenti sono materiali che, una volta induriti, non possono essere ammorbiditi. L'indurimento di questi polimeri è il risultato di un processo di reticolazione, non di raffreddamento. La reticolazione è un processo chimico durante il quale le catene polimeriche si reticolano in modo irreversibile. Se riscaldati ad alta temperatura, i materiali termoindurenti bruciano.
Lo stampaggio a iniezione di polimeri termoindurenti ha rappresentato una sfida ingegneristica maggiore rispetto a quello dei termoplastici. Senza un adeguato controllo del processo, i materiali possono polimerizzare e indurirsi all'interno del cilindro anziché nello stampo.
Questa difficoltà è stata superata modificando il design della vite e del cilindro, nonché migliorando la stabilità dei materiali alle alte temperature.

I materiali termoindurenti presentano diversi vantaggi rispetto ai materiali termoplastici, tra cui:
- Migliore resistenza al calore
- Maggiore durata
- Consente finiture brillanti
- Migliore stabilità dimensionale, ecc.
D'altra parte, i materiali termoindurenti sono anche fragili e non riciclabili.
Tra gli esempi di materiali termoindurenti utilizzabili nello stampaggio a iniezione si annoverano resine epossidiche , fenoliche e poliuretaniche.

I materiali termoindurenti vengono utilizzati per la produzione di cuscinetti ad alta velocità, alloggiamenti per componenti elettronici, componenti in plastica in attrezzature da cucina e parti e componenti automobilistici.
2. Termoplastiche
Lo stampaggio a iniezione dei materiali termoplastici era una tecnica consolidata ben prima che venisse utilizzata per stampare i materiali termoindurenti. Di conseguenza, i termoplastici sono tuttora i materiali più comunemente impiegati nello stampaggio a iniezione.
I termoplastici sono polimeri che fondono quando riscaldati e solidificano quando raffreddati. La solidificazione dei termoplastici è reversibile. Non vi è alcun rischio che il materiale si solidifichi in modo permanente all'interno del cilindro, come accade con i polimeri termoindurenti. Questo li rende più facili da utilizzare in questo processo di stampaggio.
I termoplastici hanno molte buone proprietà tra cui:
- Migliore resistenza alla corrosione e agli agenti chimici rispetto ai termoindurenti
- Grande duttilità
- Eccellente resistenza agli urti
Tuttavia, forse il vantaggio principale dei materiali termoplastici è la loro elevata riciclabilità. Ciò significa che è possibile ridurre significativamente la quantità di rifiuti generati da questi materiali. D'altro canto, presentano una scarsa resistenza al calore e ai raggi UV.
I termoplastici comunemente usati includono:
- ABS
- Polipropilene (PP)
- Teflon
- Acrilico
- Polistirolo
- Nylon
I materiali termoplastici vengono utilizzati per produrre contenitori di plastica, mobili, utensili da cucina, componenti automobilistici, ecc. utilizzando la tecnologia dello stampaggio a iniezione.
Prototipazione e progettazione nello stampaggio a iniezione
La prototipazione è un passo importante nelle fasi iniziali dello stampaggio a iniezione. Senza la prototipazione, potresti spendere decine o centinaia di migliaia di dollari per un prodotto difettoso.
Una corretta progettazione è importante anche nello stampaggio a iniezione. Qualsiasi progetto di prodotto utilizzato deve essere ottimizzato per il processo di stampaggio a iniezione.
- Importanza della produzione di prototipi nello stampaggio a iniezione
I prototipi sono campioni preliminari del prodotto finale. Vengono utilizzati per testare l'aspetto, la funzionalità e le prestazioni del prodotto una volta che sarà realizzato.
I prototipi sono utilizzati in molti processi produttivi. Sono importanti nello stampaggio ad iniezione perché:
- I prototipi confermano che il prodotto funzionerà come previsto.
- La prototipazione consente a progettisti e clienti di identificare le aree problematiche nella progettazione e apportare miglioramenti.
- La prototipazione aiuta a identificare le caratteristiche che potrebbero non essere realizzabili per lo stampaggio a iniezione.
- I potenziali utenti possono fornire feedback sui primi prototipi per impedire la fabbricazione di prodotti impopolari.
- La prototipazione garantisce che il cliente o il cliente approvi il prodotto finale prima dell'inizio della produzione.
- La prototipazione elimina i costi che verrebbero sostenuti se un progetto difettoso venisse messo in produzione.

Esistono diversi metodi per la prototipazione di prodotti destinati allo stampaggio a iniezione. Un'opzione è la stampa 3D . Questa può essere una soluzione molto economica per la prototipazione, ma presenta dei limiti.
Lo stampaggio a iniezione può essere utilizzato anche per la prototipazione. Gli stampi per la prototipazione possono costare una frazione di quelli per la produzione in serie. Puoi trovare maggiori informazioni su queste due opzioni di prototipazione in questo articolo.
- Padroneggiare gli angoli di sformo nella progettazione dello stampaggio a iniezione

L'angolo di sformo è una leggera rastrematura delle pareti verticali del pezzo stampato che impedisce che siano parallele alle pareti dello stampo. Ciò riduce l'attrito tra il pezzo finito e le pareti dello stampo durante l'estrazione.
Gli angoli di sformo facilitano la rimozione delle parti finite dallo stampo. Di conseguenza, hanno ulteriori vantaggi come:
- Migliora finitura superficiale sulle parti stampate
- Aumento della durata degli stampi
- Aiuta a preservare le texture sulle parti finite
- Migliora l'integrità della parte
- Riduce i tempi di ciclo a causa di velocità di espulsione più elevate, ecc.

Tutte le facce verticali dovrebbero avere almeno 0.5 gradi di sformo. Tuttavia, spesso è necessario applicarne di più.
Ad esempio, se la parte finita presenta una texture leggera, l'angolo di sformo dovrebbe essere di circa 3 gradi. Per una texture più marcata, l'angolo di sformo dovrebbe essere di almeno 5 gradi.
Altre caratteristiche che richiedono specifiche considerazioni sull'angolo di sformo sono filettature, fori e nervature.
Gli angoli di sformo sono tra le caratteristiche progettuali più importanti da considerare e discutere con il produttore prima della produzione.
Sistemi e strumenti nello stampaggio a iniezione
I sistemi e gli utensili utilizzati nello stampaggio a iniezione sono tutt'altro che semplici. Anche i pezzi più semplici e basilari possono richiedere l'impiego di sistemi piuttosto complessi per garantire una produzione a velocità ottimali e costi contenuti, senza compromettere la qualità.
- Ruolo dei sistemi di raffreddamento nello stampaggio a iniezione
Il raffreddamento è un aspetto spesso sottovalutato del processo di stampaggio a iniezione. Nonostante ciò, è uno dei sistemi più cruciali per garantire una produzione di componenti efficace ed economicamente vantaggiosa.
Il raffreddamento è necessario nello stampaggio a iniezione perché garantisce la solidificazione del materiale e il mantenimento della forma dello stampo prima dell'estrazione. Per ridurre al minimo i tempi di produzione , il raffreddamento deve avvenire nel modo più rapido possibile.

I pezzi stampati a iniezione possono essere raffreddati ad aria o ad acqua. Il raffreddamento ad aria è adeguato per i pezzi con esigenze di raffreddamento minime, ma comporta comunque tempi di ciclo più lunghi e trasferisce il calore all'ambiente circostante.
Il raffreddamento ad acqua è più efficace poiché l'acqua è un migliore conduttore termico. In questo caso, l'"acqua" è in realtà una miscela di acqua, glicole, biocida e altre sostanze che garantiscono un raffreddamento migliore o prevengono problemi come la proliferazione batterica e la corrosione.
Se implementati correttamente, i sistemi di raffreddamento nello stampaggio a iniezione presentano vantaggi che includono:
- Riduzione dei tempi ciclo. Ciò si traduce in costi di produzione più rapidi e quindi inferiori.
- Meno difetti del pezzo causati da un raffreddamento non uniforme del pezzo stampato, ad esempio deformazioni e segni di avvallamento
I sistemi di raffreddamento utilizzati nello stampaggio a iniezione possono essere molto complessi. Puoi trovare maggiori informazioni a riguardo in questo articolo.
- Ottimizzazione delle tolleranze nello stampaggio a iniezione
Le tolleranze di produzione garantiscono che le dimensioni di progetto specifiche rientrino in un determinato intervallo sul prodotto finito. Ciò assicura che un componente fabbricato abbia le dimensioni necessarie per svolgere la sua funzione. Questo è importante anche se il prodotto fa parte di un assemblaggio.

Senza la giusta esperienza, produrre parti con le giuste tolleranze può essere piuttosto impegnativo perché:
- Le parti stampate a iniezione si restringono di una certa misura durante il raffreddamento.
- Deformazione, avvallamento e altre deformazioni che possono verificarsi sulle parti stampate a iniezione possono alterare le dimensioni della parte.
Di norma, più strette sono le tolleranze richieste, più costoso sarà il processo di produzione. Ottenere tolleranze più strette richiede una maggiore attenzione nella selezione dei materiali e nella lavorazione dello stampo.
Richiede inoltre un monitoraggio più attento dei parametri di processo.

Alcune delle misure che possono essere adottate per ottenere tolleranze più strette includono:
- Scelta di materiali con tassi di restringimento altamente prevedibili.
- Scegliere un materiale per stampi che si comporti in modo coerente durante i cicli di produzione.
- Ottimizza il raffreddamento del pezzo stampato a iniezione.
- Utilizzare i sensori per misurare da vicino parametri di processo come pressione di iniezione e temperature durante tutto il ciclo.
- Evitare caratteristiche di progettazione che potrebbero causare difetti come muri spessi.
- Automatizza i controlli di processo in modo che i parametri possano essere regolati automaticamente per mantenerli entro determinati limiti.

Il cliente deve conoscere le tolleranze che verranno utilizzate per la fabbricazione del suo componente. I componenti necessari per svolgere funzioni specifiche devono rispettare tolleranze precise per poter funzionare correttamente. Se un componente deve essere incluso in un assieme, dovrà rispettare tolleranze specifiche per potersi adattare all'assieme.
Per il produttore, l'importanza di ottimizzare le tolleranze è che ciò si traduce in un tasso di scarto inferiore. Ogni pezzo scartato è uno spreco e un alto tasso di scarto comporta un processo più costoso.
Tecniche e processi nello stampaggio ad iniezione
Disporre degli utensili giusti è fondamentale per ottenere buoni risultati nello stampaggio a iniezione. Tuttavia, ci sono altri fattori che contribuiscono a ottenere buoni risultati e a un ciclo produttivo di successo.
Mantenere bassi i tempi di ciclo e implementare un efficace sistema di controllo qualità sono due di questi fattori.
Strategie per ridurre il tempo ciclo nello stampaggio a iniezione
Raggiungere tempi di ciclo brevi è uno degli obiettivi più importanti nello stampaggio a iniezione. Una riduzione percentuale dei tempi di ciclo può tradursi in un risparmio annuo di migliaia o decine di migliaia di dollari per macchina.
Di seguito vengono illustrati alcuni degli approcci utilizzati per ridurre i tempi di ciclo nello stampaggio a iniezione .
1. Ottimizza la tua macchina
I problemi di prestazioni possono comportare tempi di iniezione più lunghi . Questo è un problema particolarmente rilevante nelle macchine più vecchie, che potrebbero non raggiungere costantemente le velocità e le pressioni di iniezione corrette. Di conseguenza, in alcune occasioni la macchina potrebbe impiegare più tempo per riempire lo stampo.
Il riempimento lento degli stampi aumenta i tempi di ciclo , ma può anche causare difetti nei pezzi e, di conseguenza, un tasso di scarto più elevato. Ciò significa che ci vorrà ancora più tempo per evadere l'ordine.
Il modo migliore per evitarlo è mantenere le macchine in perfette condizioni operative attraverso una manutenzione regolare e adeguata.

2. Ottimizzare la progettazione dello stampo per il raffreddamento
Il raffreddamento è la fase che richiede più tempo nel ciclo di stampaggio a iniezione. La velocità del sistema di raffreddamento è influenzata in modo significativo dal design dello stampo.
Lo stampo deve essere progettato per favorire una buona distribuzione del refrigerante. I canali di raffreddamento devono inoltre essere posizionati in modo da ottenere velocità di raffreddamento ottimali. Devono essere puliti regolarmente e mantenuti in buone condizioni di funzionamento.
Un buon sistema di raffreddamento riduce anche i difetti dei componenti . Ciò significa che un minor numero di pezzi verrà scartato, con conseguente riduzione dei tempi di consegna.
3. Utilizzare pareti più sottili
Pareti più sottili consentono un'iniezione e un raffreddamento più rapidi. Ciò influisce significativamente sui tempi di ciclo . Scegliete la parete più sottile che vi permetta comunque di ottenere un pezzo valido.
4. Rivedi la scelta del materiale

Alcuni materiali scorrono più facilmente o possono essere riempiti a pressioni più elevate. Ciò significa che è possibile ridurre il tempo di riempimento, che occupa anche una percentuale significativa del tempo di ciclo complessivo. Potresti aver avuto in mente un materiale particolare, ma potrebbe essere una buona idea vedere cos'altro c'è là fuori.
5. Lavora con le persone giuste
Le persone giuste avranno le idee giuste su come ottimizzare la progettazione dello stampo , scegliere il materiale più adatto e adottare l'approccio corretto allo stampaggio a iniezione.
È inoltre necessario disporre di personale con le competenze adeguate per apportare piccole modifiche che possono influire sui tempi di ciclo durante il processo. Apportare queste modifiche senza aumentare i tempi di ciclo o compromettere la qualità dei pezzi è un'abilità che richiede tempo per essere appresa.

In alcuni casi, una macchina specifica potrebbe necessitare di regolazioni che funzionano solo con essa. Ciò significa che dovrai lavorare con persone che hanno già lavorato con quella macchina specifica molte volte.
Controllo di qualità nel processo di stampaggio ad iniezione
Il controllo qualità è fondamentale nello stampaggio a iniezione perché non tutto andrà sempre secondo i piani. Come minimo, si verificheranno degli inconvenienti e, quando ciò accade, è importante disporre di sistemi che consentano di individuare tempestivamente gli errori, in modo da poter intervenire con azioni correttive.
Esistono diversi modi per implementare il controllo qualità nello stampaggio a iniezione, tra cui:
- Comunicazione e collaborazione tra produttori, clienti e utenti finali.
- Riprogettazione dei prodotti per adattarli al processo di stampaggio a iniezione

- Installazione di apparecchiature di ispezione e controllo durante il processo
- Affrontare i problemi di produzione man mano che si presentano durante il processo di produzione
I produttori devono inoltre investire nel miglioramento continuo per garantire di utilizzare i migliori strumenti e metodi di stampaggio a iniezione disponibili. Dovrebbero anche implementare misure che impediscano il ripetersi degli errori del passato.
Scelta di un produttore di stampaggio a iniezione di silicone
Per ottenere prodotti in silicone di alta qualità, è fondamentale scegliere il produttore di stampaggio a iniezione di silicone più adatto . Alcuni dei fattori chiave da considerare nella scelta di un produttore di stampaggio a iniezione di silicone includono:
- Esperienza: Molte delle competenze necessarie nello stampaggio a iniezione richiedono tempo per essere apprese. Un produttore con più anni di esperienza avrà molta conoscenza acquisita dai successi e dai fallimenti passati.
- Squadra: Oltre all'esperienza, è fondamentale avere il team giusto. Lo stampaggio a iniezione richiede lavorare con esperti nella progettazione di stampi, nel controllo di processo, nel controllo di qualità, nell'assistenza clienti, ecc.
- Abilità di prototipazione: La prototipazione rapida, in particolare utilizzando tecnologie come la lavorazione CNC, può garantire che il tuo prodotto progredisca rapidamente nelle prime fasi di progettazione. Un buon produttore può avere un prototipo pronto in pochi giorni anziché in settimane.

- Capacità variabile: Alcuni produttori sono solo un'opzione quando producono grandi quantità di un prodotto. Tuttavia, a volte sono necessari volumi più piccoli per un mercato di nicchia. I produttori in grado di soddisfare questa esigenza possono essere cruciali per il successo di un prodotto.
- Tempo di consegna: Un prodotto che non puoi ottenere in tempo non serve a nulla. Dovresti sempre scegliere un produttore che possa impegnarsi a rispettare un programma di consegna rapido.
Hongju Silicone vanta oltre 20 anni di esperienza nella fornitura di servizi di stampaggio a iniezione di silicone. La loro velocità di consegna è impareggiabile, così come la loro comprovata capacità di produrre componenti in gomma siliconica di alta qualità.
Sono un esempio di produttore che soddisfa i criteri sopra indicati.
Conclusione
Lo stampaggio a iniezione è uno dei migliori metodi di produzione per le materie plastiche oggi disponibili. È per questo che molti prodotti che utilizziamo quotidianamente possono essere acquistati a prezzi accessibili. Lo stampaggio a iniezione è una soluzione ideale per la produzione di grandi volumi.
Per ottenere il massimo dal processo di stampaggio a iniezione è necessario prendere le giuste decisioni in diverse fasi. Ciò include la progettazione di uno stampo adeguato, la scelta di un produttore eccellente e l'implementazione di misure di controllo qualità.
Chiedi a Hongju Silicone informazioni sullo stampaggio a iniezione
Comprendere a fondo lo stampaggio a iniezione può essere una vera sfida. Capire quale tecnica sia più adatta alle proprie esigenze o quale tra gli oltre 25,000 materiali disponibili sia il più indicato può sembrare un'impresa ardua. È qui che l'esperienza e la competenza del team di Hongju Silicone possono guidarvi. Contattateci per scoprire tutto ciò che c'è da sapere sullo stampaggio a iniezione e come questa tecnologia possa rappresentare la soluzione ideale per le vostre esigenze.